项目价值
CO气体的动态监测始终是一道不容忽视的难题。它作为一种无色无味的剧毒气体,浓度超20ppm长期接触损害人体呼吸系统,超50ppm短时间可致中毒甚至危及生命。在多厂房作业中,CO浓度不仅随生产工况动态变化,还可能因设备密封问题出现局部骤升,对监测的实时性、准确性提出了极高要求。因此,对CO气体进行0-1000ppm范围内的精准监测,并实现两级报警与数据中控传输,绝非单纯的技术指标要求,更是保卫作业人员安全、保障生产连续运行、维护项目稳定发展的内在需求。
图片138.png
对于该项目客户而言,他们致力于氮化铝材料的高效、安全生产,迫切需要一套可靠的CO泄露气体监测设备,满足复杂生产环境的监测需求,能够为生产安全管控提供高精度的数据支撑。在此严格的气体监测需求下,逸云天凭借深厚的技术积累,推出一套“定点监测+集中管控”的专业解决方案,它被寄予厚望,成为精准捕捉CO泄露动态、助力氮化铝生产项目安全运行的关键工具。
1. 方案背景:
安溪县南翼新城寮山片区M-3地块氮化铝生产项目,需要检测CO泄露,超标报警。
2. 参数要求:
CO:检测范围:0-1000ppm,分辨率:0.1ppm,有两级报警点设置,浓度大于20ppm和50ppm时需要报警,数据传到中控室。
3. 解决方案:
出差考察客户现场了解新增CO泄露探头线路布局,出方案。
除了定点安装CO检测报警仪以外,另配区域和总控报警控制器4台。
图片137.png
4. 匹配了什么产品:
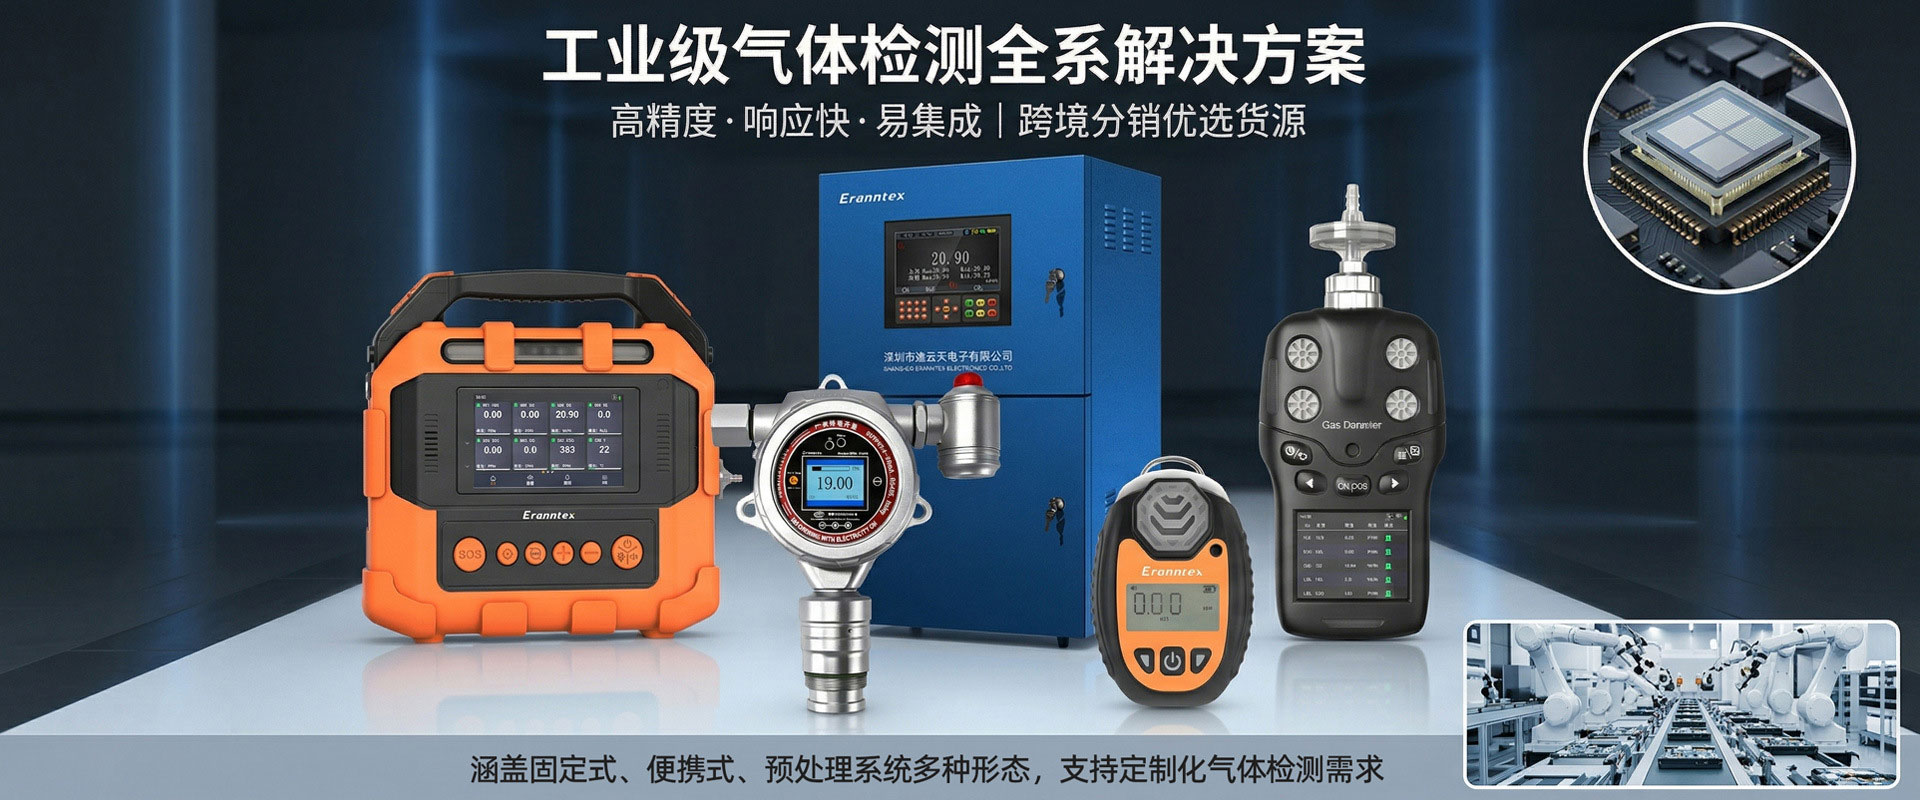
MIC-500S-CO-A27个;MIC2000控制器4个
图片136.png
随着逸云天这套定制化气体检测解决方案的落地,不仅为安溪县南翼新城寮山片区M-3地块氮化铝生产项目筑起了一道坚实的CO泄露安全防线,更以精准的数据支撑助力项目优化生产安全管理流程。通过实时监测数据,项目方能够快速定位泄露源头,减少应急处置时间。借助分级报警机制,实现风险的梯次防控,降低安全事故发生率;而中控室的集中管控,则提升了整体安全管理效率,为氮化铝生产工艺的稳定运行与项目的长期发展提供了有力保障。